Газовая, плазменная, ленточнопильная: как выбрать метод резки и не переплатить
Выбор метода резки – это не только про стоимость самой операции. Неправильная технология добавляет работу дальше по цепочке: зачистка кромки, доработка торца, повторный контроль размеров. В итоге экономия на резке оборачивается переплатой на следующем переходе. Разбираем три метода по существу.
Газовая резка
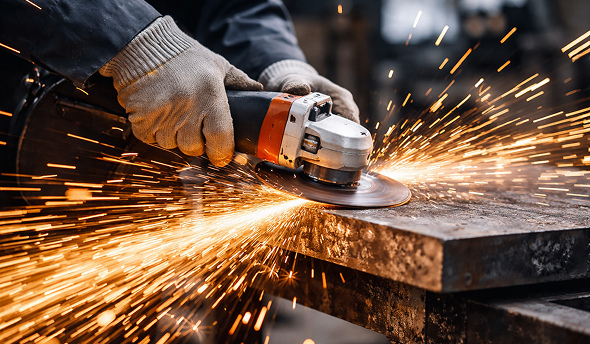
Металл разогревается до температуры воспламенения и сгорает в струе кислорода. Никакого механического контакта – только тепловое воздействие.
Главное преимущество – диапазон по толщине: от 5 до 300 мм и выше. Там, где плазма технически ограничена, газ режет без проблем. Подходит для углеродистой, конструкционной и теплоустойчивой стали.
Главный нюанс – термически изменённая зона по кромке. После реза она есть всегда: металл по краю нагревается, структура меняется. Для деталей с жёсткими допусками это означает дополнительную зачистку или фрезеровку. Если не заложить это в маршрут заранее – получаем неожиданные операции и срыв сроков. Высоколегированные и нержавеющие стали газом не режутся.
Оптимальный выбор для толстого листа и крупных заготовок от 50 мм. Хорошо работает там, где кромка всё равно пойдёт под зачистку или фрезеровку – на сварку, токарку, механическую обработку. Нержавеющую и высоколегированную сталь газом не режут, сортовой прокат – тоже не его задача.
Плазменная резка
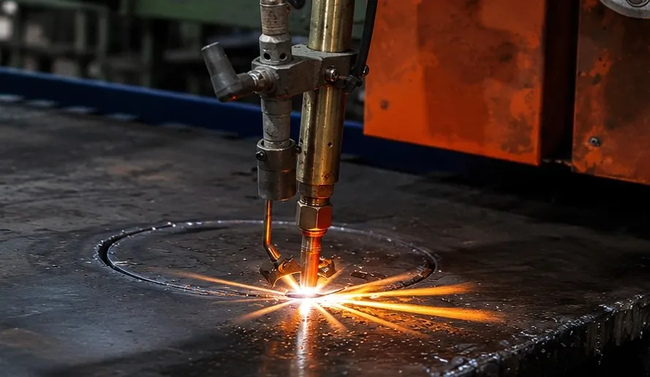
Металл режется струёй ионизированного газа – плазмой – разогретой до десятков тысяч градусов. Скорость высокая, зона нагрева меньше, чем у газа.
Точнее газовой резки на листовом металле. Криволинейные контуры, внутренние вырезы, отверстия – плазма берёт это за один проход. На конструкционной стали до 40–50 мм деталь часто уходит дальше без доработки кромки.
Потолок по толщине – около 80 мм. Выше газовая резка работает лучше. Считайте не стоимость погонного метра, а стоимость готовой детали с учётом всех операций – на сложных контурах с большим количеством вырезов скорость плазмы перекрывает разницу в цене с газом.
Листовой металл до 80 мм со сложной геометрией: криволинейные контуры, внутренние вырезы, отверстия разного диаметра. На серийных партиях с большим количеством вырезов скорость плазмы перекрывает разницу в цене с газом. Выше 80 мм и на сортовом прокате – не её область.
Ленточнопильная резка
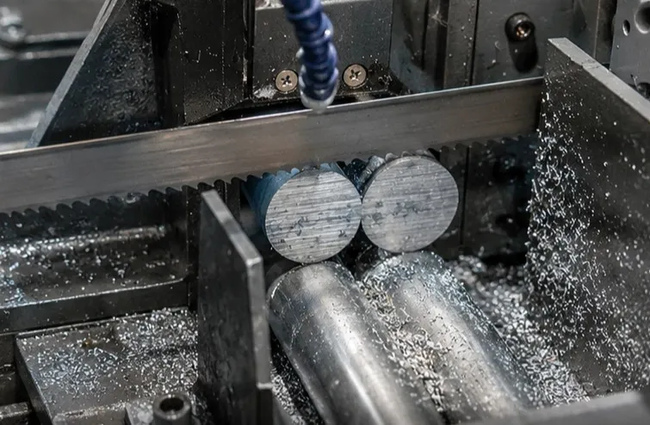
Металл режется зубчатым полотном механически, без нагрева. Единственный из трёх методов, где металл не нагревается в процессе реза.
Срез перпендикулярный, поверхность чистая – в большинстве случаев доработка не нужна. Заготовка сразу идёт в работу. Точность по длине стабильная: на серийных партиях нет накопленной погрешности от штуки к штуке.
Ограничение – геометрия реза. Ленточная пила режет прямолинейно: криволинейные контуры, вырезы и отверстия не её задача. На больших объёмах листового металла медленнее плазмы и газа.
Сортовой прокат: круг, квадрат, шестигранник, трубы, швеллер. Заготовки, которые уходят на точную механическую обработку без доработки торца. Серийные партии, где важна одинаковая длина от штуки к штуке. Листовой металл со сложной геометрией и большие объёмы листа – не её задача.
Сравнительная таблица
|
Газовая |
Плазменная |
Ленточнопильная |
|
|
Толщина |
до 300 мм |
до 80 мм |
сортовой прокат |
|
Точность кромки |
низкая |
средняя/высокая |
высокая |
|
Термическое воздействие |
высокое |
среднее |
нет |
|
Сложная геометрия |
нет |
да |
нет |
|
Сортовой прокат |
нет |
нет |
да |
|
Стоимость операции |
низкая |
средняя |
низкая/средняя |
Как выбрать на практике
Четыре параметра дают ответ в большинстве случаев: материал и толщина, геометрия контура, требования к кромке. Если параметры пограничные или есть сомнения – присылайте чертежи, скажем какой метод даст нужный результат без лишних операций.